


در دنیای مهندسی و صنایع سنگین، تضمین کیفیت جوش نقش حیاتی در ایمنی و دوام تجهیزات دارد. هر جوشی که در سازهها، خطوط لوله یا قطعات تحت فشار استفاده میشود، میتواند در صورت وجود نقصهای پنهان، منجر به حوادث و خسارات سنگین شود. به همین دلیل است که روشهای غیرمخرب (NDT) برای ارزیابی کیفیت جوش توسعه یافتهاند. در میان روشهای پرکاربرد، دو تست MT (Magnetic Particle Testing) و PT (Penetrant Testing) از مهمترین شیوههای تشخیص عیوب سطحی و زیرسطحی هستند. پیش از بررسی جزئیات این دو آزمایش، باید اشاره کنیم که تجهیزات مکملی مانند عیب یاب التراسونیک نیز در مراحل پیشرفتهتر استفاده میشوند تا کنترل کیفیت را به بالاترین سطح برسانند.
اگر به دنبال تجهیزات دقیق تست MT، PT یا عیبیابی التراسونیک هستید، فروشگاه تخصصی تجهیزات تستی و تشخیص رنگ کاوش آزما آماده تأمین بهترین برندهای جهانی است. همین حالا از طریق شمارههای درجشده در سایت با کارشناسان ما تماس بگیرید تا مناسبترین ابزارها را انتخاب کنید.
تفاوت کلی میان تست MT و PT
در ظاهر هر دو روش به تشخیص عیوب ظاهری جوش کمک میکنند، اما در واقعیت ماهیت و مکانیسم عملکرد آنها بسیار متفاوت است. تست MT بر پایهی خاصیت مغناطیسی فلزات انجام میشود، در حالی که تست PT بر اساس نفوذ مایع رنگی یا فلورسنت در ترکها و عیوب سطحی کار میکند.
برای درک درست تفاوتها، لازم است ابتدا با سازوکار هرکدام بهصورت جداگانه آشنا شویم.
تست MT یا ذرات مغناطیسی (Magnetic Particle Testing) چیست؟
تست MT یکی از قدیمیترین و دقیقترین روشهای بازرسی غیرمخرب سطحی محسوب میشود که با استفاده از میدان مغناطیسی، ناپیوستگیها و ترکهای نزدیک سطح را شناسایی میکند.
نحوه عملکرد تست MT
در این روش، قطعه فلزی توسط جریان الکتریکی یا آهنربای دائم مغناطیسی میشود. اگر در مسیر میدان مغناطیسی ترک یا منفذ وجود داشته باشد، خطوط نیرو دچار انحراف میگردند و در نتیجه نشتی میدان در آن نقطه ایجاد میشود. در این مرحله، اپراتور ذرات مغناطیسی (پودر یا دوغاب فلورسنت) را روی سطح میپاشد؛ ذرات در محل نشتی میدان تجمع کرده و موقعیت دقیق نقص را نمایان میکنند.
بهعنوان مثال تصور کنید یک محور فولادی در مرحله کنترل نهایی تولید قرار دارد. با انجام تست MT، ممکن است ترک بسیار ریزی که حتی با چشم مسلح دیده نمیشود، آشکار گردد و از ورود قطعه معیوب به خط مونتاژ جلوگیری شود.
مزایای تست MT
- سرعت بالای اجرا برای تیراژ تولیدی
- قابلیت تشخیص ترکهای مویی و سطحی
- مناسب برای فولادهای فرومغناطیس
محدودیتها
- کاربرد فقط برای فلزات آهنی (فرومغناطیس)
- نیاز به تمیزکاری دقیق سطح قبل از اعمال پودر
- محدودیت در شناسایی عیوب عمیق
تست PT یا نفوذ مایعات نافذ (Penetrant Testing) چیست؟
برخلاف تست MT، در روش PT هیچ میدان مغناطیسی وجود ندارد و بر اساس خاصیت نفوذ مایع در شکافها و ترکهای سطحی انجام میشود.
سازوکار تست PT
ابتدا سطح قطعه کاملاً تمیز و خشک میشود. سپس مایع نافذ (Penetrant) که رنگی یا فلورسنت است، روی سطح پاشیده میشود. این مایع به دلیل چسبندگی بالا و کشش سطحی پایین، در هر منفذ یا ترک سطحی نفوذ میکند. پس از گذشت زمان مشخصی، مایع اضافی پاک میشود و سپس اسپری ظاهرکننده (Developer) روی سطح اعمال میگردد. هرجا که مایع درون ترکهای سطحی نفوذ کرده باشد، مجدداً به سطح بیرون کشیده شده و الگوی عیب بهصورت خطوط یا نقاط رنگی ظاهر میشود.
مزایای تست PT
- قابل استفاده برای تمام مواد غیرفلز، آلومینیوم و فولاد زنگنزن
- حساسیت بالا برای ترکهای بسیار باریک
- تجهیزات ساده و قابل حمل
محدودیتها
- فقط برای عیوب باز سطحی قابل کاربرد است
- در محیطهای کثیف یا پرروغن کارایی پایین دارد
- نیاز به نور مناسب برای مشاهده نتایج
مقایسه تخصصی تست MT و PT در بازرسی جوش صنعتی
| ویژگیها | تست MT | تست PT |
|---|---|---|
| ماهیت روش | مغناطیسی | شیمیایی (نفوذ مایع) |
| نوع مواد قابل تست | فقط فلزات آهنی | تقریباً همهی متریالها |
| نوع عیوب قابل شناسایی | سطحی و زیرسطحی کمعمق | فقط سطحی |
| وضوح نتایج | بالا با نور UV | بالا با فلورسنت یا رنگ |
| سرعت اجرا | سریعتر در تولید انبوه | کندتر ولی دقیقتر سطحی |
| کاربرد صنعتی | خطوط لوله فولادی، سازهها | قطعات آلومینیومی، توربینها، جوش استیل |
این جدول دید روشنی از انتخاب به شما میدهد؛ اما در نهایت انتخاب روش بستگی به جنس ماده، نوع جوش و استاندارد بازرسی پروژه دارد.
نقش شرایط محیطی در انتخاب بین MT و PT
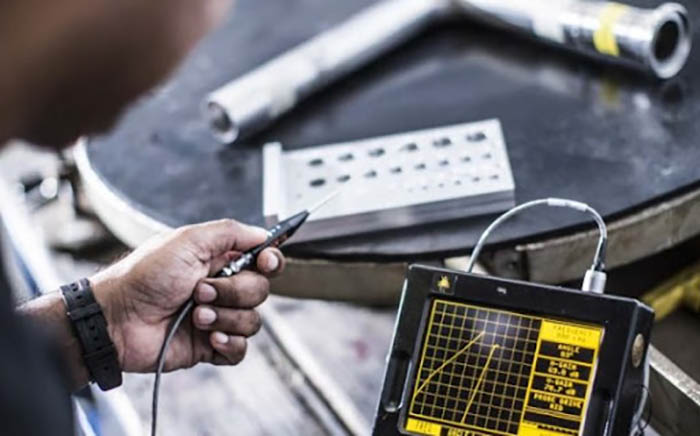
عامل محیط، بهویژه در پروژههای نفت و گاز یا پتروشیمی، تعیینکنندهی موفقیت تست است. در محیطهای باز، گرد و غبار یا دماهای بالا میتواند کیفیت اجرای PT را کاهش دهد، در حالیکه تست MT در محیطهای صنعتی با تجهیزات قابلحمل نتایج پایدارتری ارائه میدهد. در سال ۲۰۲۵ بسیاری از شرکتهای بازرسی از سیستمهای دیجیتال تصویربرداری همراه با عیب یاب التراسونیک برای اعتبارسنجی نهایی بهره میگیرند و دادهها را بهصورت هوشمند تحلیل میکنند.
استانداردهای رایج برای اجرای تست MT و PT
رعایت استانداردها، کلید اطمینان از دقت نتایج است. مهمترین استانداردهای بینالمللی عبارتاند از:
استانداردهای مرتبط با تست MT
- ASTM E709: دستورالعمل کامل روش انجام آزمایش ذرات مغناطیسی.
- ASME Section V Article 7: قواعد مربوط به ارزیابی جوش و مواد تحت فشار.
استانداردهای مرتبط با تست PT
- ASTM E165/E165M: جزئیات مربوط به نوع و کاربرد نفوذکنندهها.
- ISO 3452: راهنمای اجرای تست PT در سازههای فولادی و آلیاژهای سبک.
تطبیق دقیق با این استانداردها الزامی است تا نتایج تست قابل قبول در ممیزیهای فنی باشند.
کاربردهای صنعتی MT و PT در بخشهای مختلف
روشهای فوق تنها محدود به خطوط جوش نیستند. در صنایع گوناگون، اهمیت این تستها به شکلهای متفاوتی نمود دارد.
در صنایع نفت و گاز
تست MT برای بررسی درزهای طولی لوله و اتصالات پرکاربرد است، در حالی که PT برای تشخیص ترکهای سطحی مخازن تحت فشار استفاده میشود.
در صنایع هوایی
بهدلیل نیاز به دقت بالا، قطعات موتور جت و پرهها عمدتاً با روش PT تست میشوند، چراکه کوچکترین نقص میتواند باعث شکست فاجعهبار شود.
در صنایع خودروسازی
در تولید انبوه شفتها و فنرها، MT روش سریعتری است و قابلیت اجرای خودکار دارد. در کنار آن، تجهیزات مدرن مانند عیبیابهای ترکیبی MT-UT نیز مورد استفادهاند.
مزیت استفاده ترکیبی از MT/PT با روشهای دیگر (UT و RT)
مهندسان حرفهای اغلب برای اطمینان کامل از سلامت جوش، تنها به یک روش بسنده نمیکنند. ترکیب MT/PT با UT (Ultrasonic Testing) یا RT (Radiographic Testing) روش مرسومی است که سطح و عمق عیوب را همزمان بررسی میکند.
به کمک عیب یاب التراسونیک پیشرفته میتوان عمق ترک را اندازهگیری و میزان خطر آن را ارزیابی کرد. این همافزایی باعث میشود تصمیمگیری دربارهی تعمیر یا تعویض قطعه دقیقتر و اقتصادیتر باشد.
???? برای تهیه انواع دستگاه تست آلتراسونیک و مجموعهی کامل تجهیزات MT و PT، همین حالا با فروشگاه تجهیزات تست و تشخیص رنگ ما تماس بگیرید؛ مشاوران متخصص آماده راهنمایی شما هستند.
نکات کلیدی برای اجرای دقیق تستهای MT و PT
- آمادهسازی سطح یکی از حساسترین مراحل است؛ ذرات زنگزده، چربی یا رنگ باقیمانده میتواند نتیجه را کاملاً گمراه کند.
- نور مناسب بهویژه در فلورسنت کردن ناحیه تست، اهمیت زیادی دارد.
- آموزش اپراتور و تجربهی فردی در تفسیر علائم ظاهری از الزامات اساسی است.
- کنترل دمای محیط و مواد مصرفی بر نتیجه نهایی تأثیر مستقیم دارد.
آینده بازرسی جوش تا سال ۲۰۲۵؛ هوش مصنوعی در خدمت NDT
با پیشرفت سیستمهای یادگیری ماشین و پردازش تصویر، نرمافزارهای جدید قادرند نتایج تست MT و PT را بهصورت خودکار تحلیل کنند. این فناوریها خطای انسانی را به حداقل رسانده و زمان بازرسی را کاهش دادهاند. در سال ۲۰۲۵ بسیاری از تجهیزات تستی، قابلیت اتصال بیسیم و تشخیص عیوب در لحظه را دارند. ترکیب هوش مصنوعی با عیب یاب التراسونیک دیجیتال، مسیر آیندهی کنترل کیفیت جوش را متحول کرده است.
جمعبندی؛ کدام را انتخاب کنیم؟
اگر ماده مورد تست از نوع فولاد آهنی است و هدف، تشخیص ترکهای سطحی و نزدیک سطح باشد، تست MT بهترین گزینه است. اما برای مواد غیرفرومغناطیس یا زمانی که فقط عیوب سطحی اهمیت دارند، تست PT دقت بیشتری ارائه میدهد. در پروژههای حساس، توصیه میشود از ترکیب این دو روش با UT یا RT استفاده شود تا هیچ عیبی پنهان نماند.
???? در صورتی که قصد خرید یا تجهیز آزمایشگاه NDT خود را دارید، فروشگاه تخصصی تجهیزات تست و تشخیص رنگ ما آماده ارائه مشاوره فنی و معرفی بهترین برندهای وارداتی است. فقط کافی است با شمارههای درجشده در سایت تماس بگیرید تا کارشناسان ما شما را در انتخاب دقیق ابزارها راهنمایی کنند.
سؤالات متداول
۱. آیا تست PT برای قطعات آهنی نیز کاربرد دارد؟
بله، اما اگر قطعه از جنس فولاد فرومغناطیس باشد، معمولاً تست MT نتایج سریعتر و دقیقتری ارائه میدهد. در غیر این صورت، PT گزینهای منعطف برای هر نوع متریال است.
۲. در چه شرایطی باید تست MT را جایگزین PT کرد؟
زمانیکه قطعه در معرض میدان مغناطیسی قرار دارد یا جنس آن قابلیت مغناطیسی دارد (مثل فولاد کربنی)، تست MT برتر است چون میتواند ترکهای زیرسطحی را نیز آشکار کند.
۳. آیا عیبیابی التراسونیک میتواند جایگزین کامل MT/PT شود؟
خیر، روش UT مکمل MT و PT است نه جایگزین آنها. UT قادر است عیوب عمقی را شناسایی کند، در حالی که دو روش MT و PT برای ترکهای سطحی کاربرد دارند. ترکیب این سه روش در پروژههای حساس، بهترین نتیجه را تضمین میکند.


